


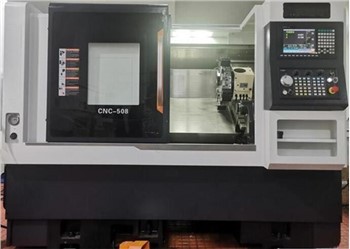
CNC rennibekkur C ás
Hámarkssnúningsþvermál rúms ømm Ø520
Hámarkssnúningsþvermál borðsins ømm Ø360
Hámarks vinnsluþvermál ømm Ø500
snúningslengd mm 1000
X-ás ferð mm 300
Z-ás ferð mm 1100
R-ás bakstokksferð mm 1100
Y-ás hámarksslag mm 100( plús 50,-50)
C-ás ferðagráðu 360


Vélarbreytu
|
|
Parameter |
Eining |
JD-810 |
|
|
● |
Umfang vinnu: |
|
|
|
|
|
Hámarkssnúningsþvermál rúms |
ømm |
Ø520 |
|
|
|
Hámarks snúningsþvermál borðsins |
ømm |
Ø360 |
|
|
|
Hámarks þvermál vinnslu |
ømm |
Ø500 |
|
|
|
beygjulengd |
mm |
1000 |
|
|
|
|
|
|
|
|
● |
Vinnsluslag: |
|
|
|
|
|
X-ás ferð |
mm |
300 |
|
|
|
Ferðalög á Z-ás |
mm |
1100 |
|
|
|
R-ás bakstokksferð |
mm |
1100 |
|
|
|
Hámarksslag Y-ás |
mm |
100( plús 50,-50) |
|
|
|
Ferðalag á C ás |
gráðu |
360 |
|
|
● |
Sendingarupplýsingar: |
|
|
|
|
|
X-ás kúluskrúfa |
1 sett |
4012-C3 |
|
|
|
Z-ás kúluskrúfa |
1 sett |
4012-C3 |
|
|
|
X-ás mótorafl |
KW |
3 |
|
|
|
Z-ás mótorafl |
KW |
3 |
|
|
|
Power head mótor afl |
KW |
3.1 |
|
|
|
Y-ás mótorafl |
KW |
2 |
|
|
● |
fæða |
|
|
|
|
|
G00 hraðstraumur (X-ás) |
m/mín |
20 |
|
|
|
G00 hraðstraumur (Z-ás) |
m/mín |
20 |
|
|
|
G01 skurðarfóður |
m/mín |
12/12/12 |
|
|
|
|
|
|
|
|
● |
Uppbygging rúms: |
|
|
|
|
|
Rúm og lárétt halli |
gráðu |
45 gráður |
|
|
|
Teinn span |
mm |
420 |
|
|
|
Rúmsteypa |
gerð |
Þ.-300 |
|
|
|
Rúmstíll |
/ |
Innbyggt steypurúm |
|
|
|
|
|
|
|
|
● |
Snældaeining af ermagerð: |
|
|
|
|
|
Snældahraði |
snúningur á mínútu |
3500 |
|
|
|
Snælda í gegnum gat |
ømm |
66 |
|
|
|
Bar Stock Hole |
ømm |
51 |
|
|
|
Gerð snældaskafts enda |
/ |
A2-6 |
|
|
|
Snælda innri keila gerð |
1:20 |
1:20 |
|
|
|
Snælda mótor afl |
KW |
7.5/11 |
|
|
|
Valfrjáls vökvaspenna |
tommu |
8 |
|
|
|
Snældavísitala C ás |
gráðu |
360 |
|
|
● |
Bakstokkseining: |
|
|
|
|
|
Harður rail full vökva bakstokkur |
sett |
1 |
|
|
|
Þvermál fingurbólunnar |
ømm |
90 |
|
|
|
Hámarksslag á bakstokk |
mm |
120 |
|
|
|
Tailstock taper módel |
MT5 |
MT5 |
|
|
|
|
|
|
|
|
● |
Virkisturn eining: |
|
|
|
|
|
Miðhæð virkisturnsins |
mm |
170 |
|
|
|
Stærð virkisturnskífunnar |
Mm |
290/330 |
|
|
|
Turret stöð |
T |
12 |
|
|
|
Gerð verkfærahaldara |
ER-32 |
BMT-55*2 stk |
|
|
|
Gerð fyrir hringholuhaldara |
|
25/32 |
|
|
|
Ferkantaður hnífasæti |
|
25/25 |
|
|
|
Leiðinlegur verkfærahaldari |
Þvermál verkfærahaldara |
40 |
|
CNC rennibekkur C ás samþykkir hágæða stálplötu bökunarmálningu, sem lengir endingartímann verulega
Öll vélin samþykkir rammabyggingu úr plötum, hágæða kaldvalsaða stálplötu, létta þyngd og mikinn styrk
Framúrskarandi vélrænni eiginleikar hörku, hörku og stífni
Innflutt virkisturn
Taívan 12-stöð servo virkisturn, endahlið og hlið er hægt að útbúa með aflhausum. Það getur gert sér grein fyrir borun, töppun og mölun á endahliðinni og hliðinni og er hentugur fyrir einskiptisvinnslu á flóknum málmum sem ekki eru járn.
12 tommu stjórnandi
CNC rennibekkur C-ás notar Taiwan SYNTEC/FANUC/SIEMENS stýrikerfi, sem getur sérsniðið forritun og hringt í þjóðhagsforrit, G skipað hraða staðsetningu, getur stillt hámarkshraða snúningshraða, getur gert eitt forritskall og klárað beygjulotu. Það er hægt að aðlaga í samræmi við þarfir notenda Sérsniðin stjórnkerfi eins og: Fanuc, Siemens o.fl.
Þegar varan fer úr verksmiðjunni verður hún útbúin með stjórnunarhandbók fyrir rennibekk
Smur-/kælikerfi
Taktu upp sjálfvirkt smurolíudælu frá Taívan, smíðaðu fullkomið smurkerfi til að gera sér grein fyrir endurvinnslu og endurnotkun skurðvökva, notaðu innlenda fræga vörumerki kælivatnsdælu til að tryggja langtíma vandræðalausan notkun vélbúnaðarins
Servo stýrirásarkerfi, í samræmi við ISO9001 raflögn staðla
Línumerkingin er skýr og skýr, sem er þægilegt fyrir framtíðarviðhald og uppfærslu. Það er búið mörgum verndartækjum til að tryggja hnökralausa vinnslu vinnslu okkar. Það er búið USB og Ethernet tengi.


Hvernig á að viðhalda CNC snúningsmiðstöðinni?
Gæði viðhalds CNC snúningsstöðvar geta haft bein áhrif á vinnslugæði og vinnu skilvirkni hluta. Slíkir rennibekkir staðlar verða að koma í veg fyrir beint sólarljós og aðra hitageislun og koma í veg fyrir staði sem eru of rakir, of rykugir eða hafa ætandi lofttegundir. Það er ekki hentugur fyrir langtíma lokun. Besti kosturinn er að kveikja á rafmagninu einu sinni eða tvisvar á dag og keyra það þurrt í um það bil klukkutíma í hvert skipti, til að nota hita sem myndast af rennibekknum sjálfum til að draga úr hlutfallslegum raka inni í vélinni, þannig að rafeindabúnaðurinn íhlutir verða ekki rakir. Á sama tíma getur það einnig komist að því hvort rafhlöðuviðvörun sé í tæka tíð til að koma í veg fyrir tap á kerfishugbúnaði og gögnum. Punktaskoðun á CNC rennibekkjum með hallandi rúmum er grundvöllur ríkisvöktunar og bilanagreiningar og felur í grundvallaratriðum í sér eftirfarandi upplýsingar:
1. Fastur liður. Fyrsta skrefið er að staðfesta hversu marga viðhaldspunkta CNC rennibekkur á hallandi rúmi hefur, greina búnað vélarinnar vísindalega og velja staðsetningu sem er líkleg til að valda vandræðum. Þú þarft aðeins að "horfa" á þessa viðhaldspunkta og vandamál munu uppgötvast með tímanum.
2. Kvörðun. Setja skal staðla fyrir hvern viðhaldsstað einn í einu, svo sem úthreinsun, hitastig, þrýsting, flæðihraða, þéttleika osfrv., allir þurfa að hafa nákvæma magnstaðla, svo framarlega sem þeir fara ekki yfir staðalinn, þá er það ekki vandamál.
3. Reglulega. Hvenær á að athuga einu sinni, ætti að gefa upp skoðunarlotutímann og hann ætti að vera staðfestur í samræmi við raunverulegar aðstæður.
4. Fastir hlutir. Einnig þarf að kveða skýrt á um hvaða atriði á að athuga á hverjum viðhaldsstað.
5. Ákveða fólk. Hver framkvæmir skoðunina, hvort sem það er rekstraraðili, viðhaldsstarfsfólk eða tæknistarfsfólk, ætti að úthluta viðkomandi í samræmi við staðsetningu eftirlitsins og tæknilega nákvæmnistaðla.
6. Samþykktir. Hvernig á að athuga þarf líka að hafa staðla, hvort sem það er handvirk athugun eða mælingar með tækjum, hvort nota á venjulegan búnað eða nákvæmnistæki.
7. Athugaðu. Umfang og ferli eftirlitsins verður að vera staðlað, hvort sem það er skoðun meðan á framleiðslu stendur eða stöðvunarskoðun, sundurtökuskoðun eða skoðun án sundurtöku.
8. Upptaka. Skoðunina skal skrá vandlega og fylla út í samræmi við tilskilið skráarsnið. Til að fylla út skoðunargögn, frávik frá staðli, dómsniðurstöðu og meðhöndlunarálit þarf skoðunarmaður að undirrita og merkja skoðunartímann.
9. Förgun. Þeir sem hægt er að meðhöndla og stilla í miðri skoðun ætti að meðhöndla og endurskoða tímanlega og niðurstöður meðferðar skulu skráðar í förgunarskrá. Þeir sem eru ófærir eða ófærir um að sinna því skulu tilkynntir til viðkomandi deilda tímanlega og meðhöndlaðar samkvæmt fyrirkomulagi. Hins vegar þurfa allir sem farga hvenær sem er að fylla út förgunarskrár.
10. Greining. Bæði skoðunarskrár og förgunarskrár krefjast reglulegrar kerfisbundinnar greiningar til að finna veika „viðhaldspunkta“. Það er að segja, punktar með háa bilanatíðni búnaðar eða tengsl við mikið tap, setja fram tillögur og senda þær til hönnunardeildar til stöðugrar endurbóta á hönnun.

maq per Qat: cnc rennibekkur c ás, Kína, birgja, framleiðendur, verksmiðja, verð, til sölu, gert í Kína
Þér gæti einnig líkað




Hringdu í okkur